


Kada se akril seče ili obrađuje, ivice izgledaju mlečno bele. Rezanje stvara mikroskopske ogrebotine koje raspršuju svjetlost, čineći materijal neprozirnim. Poliranje uklanja ove površinske nesavršenosti kroz progresivno zaglađivanje, vraćajući optičku jasnoću. Proces utiče i na estetiku i na izdržljivost-polirane ivice bolje su otporne na pucanje od grubih rezova i olakšavaju montažu.
Zašto je poliranje važnoCustom Acrylic
Nepolirani akrilni rubovi imaju vidljive tragove alata i mat izgled. Svjetlost se raspršuje na hrapavoj površini umjesto da prođe čisto. Za proizvode kao što su kozmetički organizatori, vitrine ili zaštitni štitnici, ova oblačnost umanjuje vrhunski izgled koji kupci očekuju.
Poliranje ima tri svrhe osim izgleda. Prvo, glatke ivice eliminišu tačke naprezanja na kojima često počinju pukotine. Profesionalci u proizvodnji izvještavaju da grube ivice razvijaju mikro-prelome tokom vremena, posebno na uglovima i spojevima. Drugo, polirane površine se bolje spajaju kada se više komada međusobno lijepe. Treće, glatke ivice poboljšavaju sigurnost uklanjanjem oštrih neravnina preostalih od rezanja.
Sam materijal utiče na potrebe poliranja. PMMA (polimetil metakrilat), tehnički naziv za akril, ima indeks prelamanja od približno 1,49 i prenosi do 92% vidljive svjetlosti kada je pravilno završen. Međutim, hrapavost površine može značajno smanjiti prijenos. Čak i manje ogrebotine vidljive oku predstavljaju doline i vrhove mjerene u mikrometrima koji ometaju svjetlosne puteve.
Uobičajene metode poliranja
Mehaničko poliranje
Mehaničko poliranje koristi progresivno sve finije abrazive za izglađivanje površine. Ovo je najčešća metoda za proizvodnju akrila po narudžbi jer nudi dobru kontrolu i dosljedne rezultate.
Proces počinje grubim brusnim papirom za uklanjanje velikih tragova rezanja, a zatim se kreće kroz sitnije zrnca. Na forumima za mašinsku obradu, iskusni korisnici obično počinju sa granulacijom 240 ili 320 za grube{3}}ivice, iako neki počinju od 180 granulacije za posebno grube površine. Svaki progresivni korak uklanja ogrebotine od prethodnog zrna.
Tipična progresija je: 240 → 400 → 600 → 800 → 1200 granulacija mokri brusni papir. Oznaka "mokro" znači korištenje vode kao maziva kako bi se spriječilo nakupljanje topline i uklonili ostaci. Jedan profesionalac koji redovno polira akril preporučuje zaustavljanje na granulaciji 600 prije mašinskog poliranja radi efikasnosti, ali prelazak na granulaciju 1200 za ručno-polirane komade kojima je potrebna optička jasnoća.
Nakon brušenja, smjese za poliranje završavaju proces. Korisnici na forumima za proizvodnju plastike spominju proizvode kao što su Novus lak za plastiku, Flitz lak ili smjese za restauraciju farova automobila. Ova jedinjenja sadrže vrlo fine abrazive suspendirane u nosaču-finijem od bilo kojeg brusnog papira. Naneseni mekanim pamučnim točkom za poliranje pri 1500 o/min ili manje, uklanjaju posljednje mikro-ogrebotine koje je ostavio papir granulacije 1200.
Kontrola temperature je važna tokom poliranja. Akril omekšava na oko 100 stepeni (212 stepeni F), mnogo pre njegove temperature staklastog prelaza od 105 stepeni. Prekomjerno trenje zbog velikih brzina ili velikog pritiska topi površinu, stvarajući valovit, izobličen izgled umjesto optičke jasnoće. Iskusni izrađivači povremeno povlače komad od navlake kako bi se ohladio.
Glavna prednost mehaničkog poliranja je svestranost. Radi na ravnim ivicama, krivinama, unutrašnjim uglovima i složenim oblicima. Nedostatak je što vrijeme-ispravno poliranje jedne ivice može trajati 10-15 minuta za mali komad, duže za veće površine.
Plamensko poliranje
Plamensko poliranje koristi toplinu da nakratko otopi akrilnu površinu, omogućavajući joj da teče glatko. Ovo brzo stvara visok-sjaj, ali zahtijeva vježbu kako bi se izbjegle katastrofe.
Proizvođači znakova i izlagači često koriste vodonične-kiseoničke baklje za ovu metodu. Baklja proizvodi čist, vruć plamen koji topi samo krajnji površinski sloj. Profesionalne postavke koriste namjenske generatore vodonika (ponekad se nazivaju Brownove plinske mašine ili oksi-generatori vodonika) koji proizvode plin na zahtjev putem elektrolize. Ove jedinice koštaju otprilike 200-400 dolara za male mašine na općim tržištima.
Tehnika zahtijeva brzo, stabilno dodavanje. Zagrijte ivicu tek toliko da vidite kako se zasjaji-obično manje od jedne sekunde ekspozicije. Premalo toplote ostavlja ivicu zamućenom; previše stvara mjehuriće, opekotine ili iskrivljuje komad. Na forumima o proizvodnji, više korisnika upozorava da poliranje plamenom "ima vrlo mali temperaturni raspon između dovoljno vruće za poliranje i dovoljno vruće da se otopi."
Plamensko poliranje najbolje radi na ravnim ivicama koje su već glatko brušene. Jedan operater trgovine znakovima izvještava da je polirao znak 4×6 inča za oko pet minuta nakon što su ivice pripremljene. Za zakrivljene ili zamršene oblike, metoda postaje teža.
Najveće ograničenje je hemijska osjetljivost. Plamensko poliranje stvara unutrašnja naprezanja u akrilu. Ova područja pod stresom izluđuju (razvijaju sitne pukotine) kada su izložena uobičajenim rastvaračima. Mnogi proizvođači spominju probleme sa izopropil alkoholom-rastvori od 70% alkohola koji se koriste za čišćenje mogu pretvoriti-polirane ivice u mrežu finih pukotina u roku od nekoliko sati. Windex i druga sredstva za čišćenje na bazi amonijaka{7}} uzrokuju slične probleme. Ovo čini plamenom{9}}polirane komade neprikladnim za primjene gdje će se često čistiti standardnim otopinama.
Neki proizvođači primjećuju da liveni akril bolje podnosi plamensko poliranje od ekstrudiranog akrila. Proizvodni proces utječe na polimernu strukturu, pri čemu liveni materijal za početak ima manje unutrašnje naprezanje.

Diamond Polishing
Industrijske mašine za poliranje dijamanata koriste alate impregnirane dijamantom-za rezanje i poliranje u jednom prolazu. Ove mašine su uobičajene u profesionalnim radnjama za proizvodnju akrila, ali manje praktične za male operacije.
Proces uključuje dodavanje akrilne ivice kroz rotirajući dijamantski alat. Zrnatost alata određuje završnu obradu-grubih dijamanata koji se brzo režu, ali ostavljaju mat površinu, dok fini dijamanti daju optičku jasnoću. Neke mašine uključuju više alata u nizu: reznu glavu do ivice, praćenu progresivno finijim glavama za poliranje.
Proizvođači opreme nude mašine u rasponu od malih stolnih jedinica koje poliraju materijale debljine 1-20 mm, do industrijskih modela koji rukuju komadima debljine do 120 mm. Manje jedinice obrađuju ivice dužine do oko 1,5 metara, dok veće mašine obrađuju listove od 3 metra. Mašine profesionalne klase mogu polirati i ravne ivice i ivice (ugaone ivice) od -3 stepena do 60 stepeni.
Brzina je glavna prednost. Dijamantska mašina za poliranje može postići rubove optičkog{1}}kvaliteta za nekoliko sekundi po komadu u odnosu na minute ručnog rada. Jednom proizvođaču medicinskih uređaja kojeg je spomenuo korisnik foruma za mašinsku obradu potrebno je do pet sati ručnog-poliranja komponenti mašine za srce od akrila veličine samo 7×7 inča. Dijamantsko poliranje bi to dramatično smanjilo.
Ograničenja su troškovi opreme i zahtjevi za postavljanje. Čak i-početni dijamantski polirači dizajnirani za male trgovine predstavljaju značajnu investiciju. Također najbolje funkcioniraju na ravnim rubovima i konzistentnim kosinama-složenim zakrivljenim oblicima i dalje je potrebno ručno poliranje.
Druge metode
Postoji nekoliko specijalizovanih tehnika za specifične primene. Za hemijsko i parno poliranje koriste se rastvarači za rastvaranje tankog površinskog sloja, omogućavajući mu da ponovo-teče glatko. Međutim, mnogi iskusni korisnici upozoravaju da je teško pronaći otapala koja su dovoljno jaka da se poliraju bez izazivanja izluđivanja. Proces rizikuje da oslabi cijeli komad.
Ultrazvučno poliranje koristi visoko-vibracije za pokretanje finih abraziva na površinu. Ovo radi za male, složene dijelove, ali zahtijeva specijaliziranu opremu.
Za većinu prilagođenih akrilnih proizvoda, tri glavne metode pokrivaju tipične potrebe. Mehaničko poliranje nudi svestranost i kontrolu, plamensko poliranje pruža brzinu za prikladne primjene, a dijamantsko poliranje donosi efikasnost proizvodnje.
Razlike u kvalitetu i troškovi
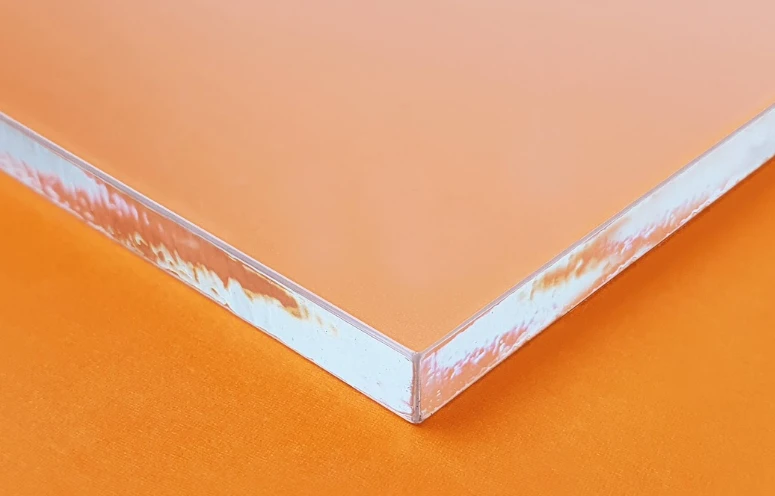
Kvaliteta poliranja direktno utječe na izgled finalnog proizvoda. Loše polirana ivica pokazuje mrlje, izmaglicu ili neujednačen sjaj. Pravilno poliranje stvara ivice koje se ne razlikuju od originalne površine akrilnog lima-potpuno prozirne bez izobličenja.
Kvalitet opreme utiče na rezultate. Ručnim poliranjem sa -potrošnim jedinjenjima možete postići odlične rezultate uz strpljenje i vještinu. Međutim, profesionalni lakovi dizajnirani posebno za PMMA općenito djeluju bolje od proizvoda opće{3}}namjene. Dijamantska pasta za poliranje progresivno sitnijeg zrna (9 mikrona → 6 mikrona → 3 mikrona → 1 mikron) daje zrcalne završne obrade kada se pravilno koristi.
Trošak uvelike varira ovisno o metodi. Ručno poliranje zahtijeva minimalno ulaganje-brusnog papira, smjese za poliranje, a možda i bušilicu-kačicu za poliranje koja je ispod 50 USD za materijale. Male postavke za poliranje plamenom koštaju 200-400 dolara. Dijamantske mašine za poliranje počinju od nekoliko hiljada za stolne jedinice i mogu premašiti 20.000 dolara za industrijske sisteme sa automatskim ubacivanjem.
Obim proizvodnje određuje koja metoda ima ekonomski smisla. Za prilagođene narudžbe od 10-50 komada mjesečno, ručno poliranje ostaje-isplativo. Veće količine opravdavaju ulaganje u dijamantske mašine za poliranje koje smanjuju radno vrijeme po komadu. Plamensko poliranje zauzima sredinu – brže od ručnog rada, manje ulaganja od dijamantskih alata, ali ograničeno na kompatibilne proizvode.
Šta očekivati od prilagođenih proizvoda
Kvalitetni proizvođači akrila obično bruse ivice do najmanje 600 granulacije prije završnog poliranja. Konačna završna obrada ovisi o namjeni proizvoda i mogućnostima proizvodne radnje.
Standardne polirane ivice imaju odličnu jasnoću i glatku teksturu, pogodne za većinu aplikacija na ekranu. Vrhunski polirani rubovi postižu optički kvalitet koji odgovara originalnoj površini lista. Za njih je potrebno dijamantsko poliranje ili vrlo pažljivo ručno poliranje granulacijom 1200 ili finijim abrazivima nakon čega slijedi više faza slaganja.
Neki proizvodi namjerno koriste nepolirane ivice. Komadi dizajnirani za specifične metode lijepljenja mogu ostaviti ivice matirane radi boljeg prianjanja. Unutrašnje komponente koje neće biti vidljive ne zahtijevaju vrijeme i troškove poliranja.
Razumijevanje ovih metoda poliranja pomaže objasniti zašto kvalitetni prilagođeni akrilni proizvodi koštaju više od jednostavnih rezanih komada. Razlika između mutnih rubova i kristalno{1}}čisne transparentnosti predstavlja značajnu kvalifikovanu radnu snagu ili specijalizovanu opremu-i to direktno utiče na izgled i dugovječnost konačnog proizvoda.


